Artykuł sponsorowany
Napędy elektryczne w roletach tekstylnych a żywotność serii w hurtowej sprzedaży
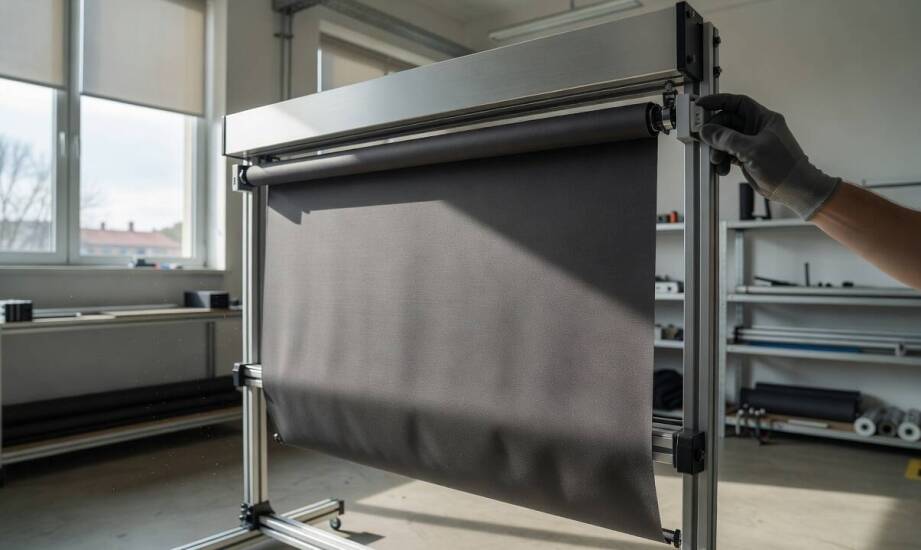
Automatyka w roletach tekstylnych wpływa nie tylko na wygodę użytkownika, lecz także na przewidywalność całych partii dostarczanych hurtownikom. Staranny dobór parametrów napędu pozwala ograniczyć rozbieżności między seriami i zmniejszyć liczbę reklamacji w kanale B2B.
Parametry napędu decydujące o zużyciu mechanizmu
Płynny start i stabilne zatrzymanie zmniejszają obciążenie wałka oraz przekładni podczas każdego cyklu podnoszenia i opuszczania osłony. W specyfikacjach technicznych dostarczanych przez czołowych producentów, takich jak marka Somfy, silniki rurowe stosowane w roletach tekstylnych pracują zazwyczaj w znormalizowanym cyklu pracy S2-4 min. Po upływie tego czasu często włącza się zintegrowana ochrona termiczna, odcinająca zasilanie przy temperaturze uzwojenia wynoszącej około 130°C. Właściwa odporność na tak częste cykle nagrzewania i chłodzenia bezpośrednio decyduje o ostatecznej żywotności całego mechanizmu sterującego. W zależności od wybranego modelu urządzenia standardowe rozwiązania rynkowe wytrzymują od 5 do 10 tysięcy pełnych cykli. Napędy pozycjonowane przez inżynierów jako rozwiązania klasy premium mogą z kolei osiągać wyniki rzędu nawet 100 tysięcy cykli przy codziennej eksploatacji w obiektach biurowych.
Dobór momentu obrotowego z odpowiednim zapasem względem obliczonego obciążenia samej tkaniny skutecznie zapobiega przeciążeniom podczas pierwszych sekund startu. Nowoczesne elektroniczne sterowanie obrotami silnika całkowicie eliminuje charakterystyczne szarpnięcia, które bywały typowe dla starszych modeli wyposażonych w tradycyjne mechanizmy szczotkowe. Dystrybutorzy oraz hurtownicy z branży budowlanej oczekują, że kolejne zamawiane partie osłon będą zachowywać identyczne parametry pracy i zbieżną kulturę działania.
Znaczenie automatyki dla żywotności i powtarzalności partii
Gwałtowne szarpnięcie przy starcie lub nagłym hamowaniu zauważalnie przyspiesza proces zużywania się samej tkaniny, aluminiowych prowadnic oraz bocznych elementów mocujących. Zgodnie z analizami prowadzonymi przez wybranych dostawców komponentów montażowych, odchyłka prowadnic rzędu 1,5 milimetra na każdy metr bieżący potęguje tarcie materiału. Takie zjawisko potrafi skrócić żywotność tekstylnej osłony o kilkadziesiąt procent w stosunku do optymalnych warunków pracy. Zbyt gwałtowne zatrzymanie biegu rolety wywołuje ponadto dodatkowe obciążenie obciążnika dolnego. W przypadku bardzo intensywnej eksploatacji w nowoczesnych obiektach komercyjnych prowadzi to do wczesnego powstawania mikrouszkodzeń oraz późniejszych awarii układu nośnego.
Standaryzacja ustawień krańcowych oraz testy po złożeniu całego systemu zapewniają pożądaną powtarzalność pracy mechaniki. Podstawowe krańcówki mechaniczne reguluje się ręcznie przy użyciu dedykowanych śrub bezpośrednio podczas montażu. Z kolei bardziej zaawansowane rozwiązania elektroniczne wymagają przeprowadzenia określonej sekwencji programowania z wykorzystaniem kabla serwisowego bądź wbudowanych przycisków funkcyjnych. Zaraz po zdefiniowaniu skrajnych pozycji instalatorzy przeprowadzają kilka pełnych cykli góra-dół. Procedura ta sprawia, że wbudowany mechanizm logiczny precyzyjnie zapamiętuje wyznaczone punkty krańcowe i potrafi samodzielnie skorygować ewentualne pełzanie nawijanej tkaniny w przyszłości.
Szczegółowe sygnały płynące z prób odbiorczych pomagają wychwycić niepożądane różnice między poszczególnymi seriami jeszcze przed ostateczną wysyłką palet. W standardach kontroli licznych linii montażowych odchylenie dolnej pozycji o 5 milimetrów, wyraźnie nierównomierny ruch czy hałas układu napędowego przekraczający 45 decybeli wskazują na konkretne błędy w kalibracji. Inwestorzy oraz hurtownicy zamawiający rolety w Krakowie bądź innych dużych ośrodkach miejskich z przeznaczeniem do użyteczności publicznej cenią lokalne zakłady produkcyjne za przewidywalność logistyczną. Krótszy łańcuch dostaw pozwala na szybszą reakcję i natychmiastową weryfikację ewentualnych odstępstw od normy technicznej.
Przedsiębiorstwo produkcyjne MGL Rolety funkcjonuje na małopolskim rynku od 1996 roku, koncentrując się na kompleksowej obsłudze segmentu hurtowego. Krakowski zakład realizuje rocznie ponad tysiąc zleceń na osłony okienne. Wytwarzane komponenty bazują na atestowanych materiałach, a niezwykle istotnym filarem operacyjnym pozostaje ekspresowy czas realizacji powierzonych zamówień B2B.
Zintegrowany napęd elektryczny realnie zwiększa przewidywalność dystrybucji osłon okiennych tylko wtedy, gdy proces produkcyjny ściśle uwzględnia jednolite procedury kalibracji i rygorystycznych testów końcowych. W warunkach wyjątkowo intensywnego użytkowania, obserwowanych na przykład w kompleksach hotelowych lub dużych biurowcach, zaawansowane systemy automatyki wymagają jednak spójnych kryteriów obsługi serwisowej. Według wytycznych czołowych producentów silników rurowych, poprawna konserwacja musi obejmować regularną kontrolę zdefiniowanych pozycji krańcowych oraz okresowe smarowanie prowadnic bocznych. Harmonogram takich prac zależy zawsze od specyfikacji danego modelu napędu, co w praktyce oznacza interwały przeglądów wynoszące najczęściej od 12 do 18 miesięcy.
Kategorie artykułów
Polecane artykuły
Jak planować harmonogram renowacji jachtu, aby zminimalizować przestoje?
Dennica z kinetą – innowacyjne rozwiązanie dla nowoczesnego budownictwa
Jak odróżnić problem ze słuchem od trudności z przetwarzaniem dźwięków przed treningiem Tomatisa