Artykuł sponsorowany
Jak recyklaty i płyty koekstrudowane zmieniają trwałość oraz odzysk elementów formowanych pod próżnią
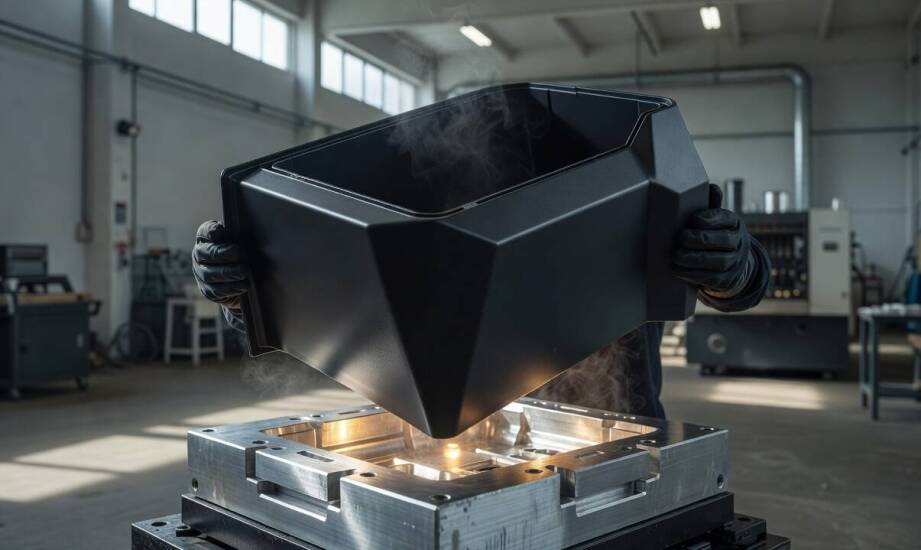
Udział recyklatu w płycie przeznaczonej do formowania próżniowego zmienia bilans środowiskowy procesu oraz fizyczne zachowanie gotowego elementu podczas eksploatacji. Wprowadzenie materiału wtórnego wymusza kompromis technologiczny. Struktura łańcuchów polimerowych po wcześniejszym przetwórstwie bezpośrednio modyfikuje sztywność, udarność oraz stabilność wymiarową wyrobu. Dobór surowca przestaje być wyłącznie kwestią redukcji kosztów, a staje się precyzyjnym wyzwaniem inżynieryjnym na poziomie projektowania właściwości fizycznych materiału.
Przeczytaj również: Jakie zalety mają automatyczne systemy gaszenia?
Wpływ materiału wtórnego na mechanikę i przebieg formowania
Skracanie łańcuchów polimerowych podczas recyklingu osłabia wytrzymałość mechaniczną oraz elastyczność tworzywa. Stopień utraty udarności i stabilności wymiarowej zależy od rodzaju polimeru, liczby przebytych cykli przetwórczych oraz zastosowania dodatków stabilizujących. Proces ten nigdy nie przebiega w sposób w pełni jednorodny. Płyty koekstrudowane pozwalają minimalizować ten problem poprzez technologiczne oddzielenie warstwy użytkowej od rdzenia. Wewnętrzna część struktury przyjmuje surowiec wtórny, podczas gdy zewnętrzne powierzchnie z materiału pierwotnego zapewniają pożądane wybarwienie i odporność na promieniowanie UV. Takie ułożenie ułatwia zachowanie powtarzalnych parametrów widocznej części detalu po ukształtowaniu.
Przeczytaj również: Dlaczego warto wybrać klimatyzację z montażem?
Zmienna jakość przemiału lub granulatu często wywołuje nierównomierne płynięcie stopu. Polimery pochodzące z różnych źródeł różnią się wskaźnikiem szybkości płynięcia oraz stopniem zanieczyszczenia. Wzrost wrażliwości materiału na warunki grzania sprawia, że gotowe elementy wykazują większą podatność na wady powierzchniowe i odchylenia kształtu po schłodzeniu. Przemysłowe termoformowanie wymaga w takich sytuacjach ciągłego monitorowania i korygowania rozkładu temperatur na matrycach grzewczych maszyny.
Przeczytaj również: Jak rusztowanie aluminiowe jezdne zwiększa bezpieczeństwo pracy na wysokości?
Geometria detalu a skuteczność odzysku i okno przetwórcze
Sposób zaprojektowania grubości ścianki oraz układu przetłoczeń determinuje późniejszą przydatność tworzywa do recyklingu. Jednolity przekrój materiału zapobiega kumulowaniu się naprężeń wewnętrznych wewnątrz wyrobu, co ułatwia późniejsze mielenie mechaniczne zużytego detalu. Zastosowanie ostrych kątów pochylenia lub głębokich, wąskich żeber usztywniających znacząco utrudnia jednorodne uplastycznienie takiego odpadu w kolejnym cyklu. Przykładem są mocno profilowane osłony maszyn rolniczych, projektowane z bardzo głębokimi podcięciami. Znaczne pocienienie materiału w narożnikach sprawia, że po zmieleniu powstała frakcja ma zróżnicowaną gęstość nasypową, co mocno zaburza stabilną pracę wytłaczarki podczas produkcji nowej płyty.
Wykorzystanie podciśnienia do ostatecznego kształtowania polimeru uwydatnia konflikt między ekologią a wymogami środowiska produkcyjnego. Zbyt wysoka zawartość recyklatu we wsadzie mocno zawęża okno przetwórcze, potęgując ryzyko pęknięć w momentach rozciągania materiału na formie formującej.
Przedsiębiorstwo EKOTECH z Jarosławia od 1999 roku produkuje elementy kompozytowe oraz wytłoczki dla branży motoryzacyjnej, transportowej i budowlanej. Zakład w procesach formowania próżniowego wykorzystuje sprawdzone polimery, takie jak ABS, HDPE czy LDPE, co pozwala na precyzyjne dopasowanie materiału do konkretnych obciążeń fizycznych.
Stosowanie zwiększonych dawek surowca wtórnego sprawdza się optymalnie w detalach obciążonych statycznie, gdzie głównym celem projektu pozostaje redukcja śladu węglowego. Elementy poddawane uderzeniom i powtarzalnym siłom dynamicznym wymagają z kolei bezwzględnej przewidywalności mechanicznej. Precyzyjny dobór proporcji materiału wtórnego zabezpiecza finalny wyrób przed przedwczesnym zużyciem, utrzymując zakładane tolerancje wymiarowe przez cały czas trwania eksploatacji produktu. Zrozumienie tych ograniczeń pozwala realnie ocenić możliwości zamknięcia obiegu surowca w zakładach przetwórstwa.
Kategorie artykułów
Polecane artykuły
Unikalna zabawa laserowy labirynt dla grup i rodzin
Jak planować harmonogram renowacji jachtu, aby zminimalizować przestoje?
Dennica z kinetą – innowacyjne rozwiązanie dla nowoczesnego budownictwa
